


เครื่องมือที่ได้รับการรับรองมาตรฐาน ISO

ได้รับความไว้วางใจจากผู้ตรวจ
สอบงานเคลือบทั่วโลก

ใช้งานในอุตสาหกรรมทางทะเล
พลังงาน และโครงสร้างพื้นฐาน
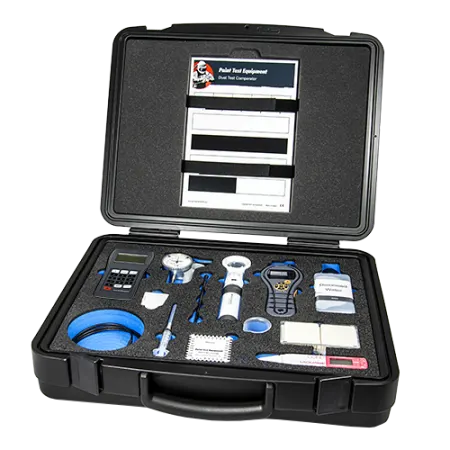
พื้นผิวที่ดูสะอาด อาจไม่ได้สะอาดอย่างที่เห็น
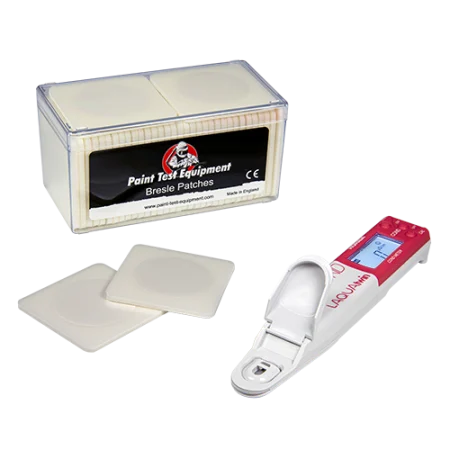
ฝุ่นและเกลือที่ละลายน้ำได้ยังคงตกค้างหลังการพ่นทราย และไม่สามารถมองเห็นได้ด้วยตาเปล่า
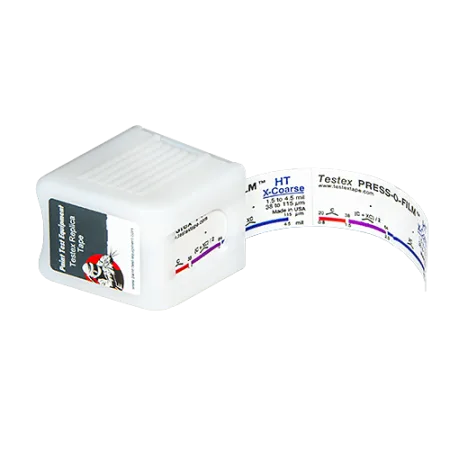
สิ่งเหล่านี้เป็นสาเหตุสำคัญของการเกิดพองก่อนเวลาอันควรและการกัดกร่อนใต้ชั้นฟิล์มเคลือบ ปริมาณและขนาดของฝุ่นประเมินตามมาตรฐาน
ISO 8502-3 ส่วนความเข้มข้นของเกลือที่ละลายน้ำได้วัดด้วยวิธี Bresle Test ตามมาตรฐาน ISO 8502-6 และ ISO 8502-9
การตรวจสอบทั้งสองวิธีใช้เวลาเพียงไม่กี่นาที และสามารถบันทึกผลไว้ในรายงานการตรวจสอบได้
ไม่แน่ใจว่าเครื่องมือใดเหมาะกับโครงการของคุณ?
ข้อกำหนดในการตรวจสอบงานเคลือบแตกต่างกันไปตามอุตสาหกรรม มาตรฐาน และประเภทพื้นผิว ทีมผู้เชี่ยวชาญด้านเทคนิคของเราพร้อมช่วยคุณเลือกชุดเครื่องมือที่เหมาะสม ตีความผลการวัดได้อย่างถูกต้อง และทำให้สอดคล้องกับมาตรฐาน ISO หรือข้อกำหนดเฉพาะของโครงการ
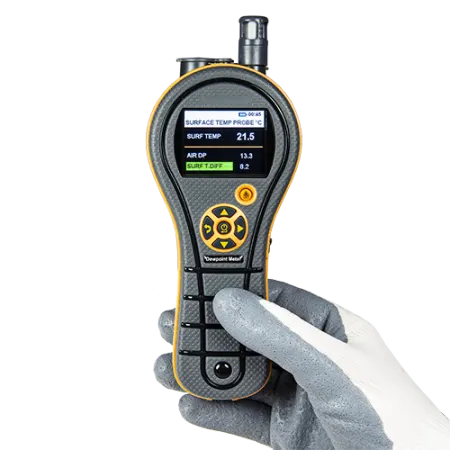
การควบแน่นของความชื้นไม่จำเป็นต้องรอให้ฝนตก
เมื่ออุณหภูมิของเหล็กสูงกว่าจุดน้ำค้างน้อยกว่า 3°C ความชื้นจะเกิดการควบแน่นบนพื้นผิว ไม่ว่าสภาพท้องฟ้าจะดูเป็นอย่างไรก็ตาม
ก่อนและระหว่างการเคลือบ ต้องบันทึกอุณหภูมิอากาศ ความชื้นสัมพัทธ์ อุณหภูมิพื้นผิว และจุดน้ำค้าง ตามข้อกำหนดของมาตรฐาน
ISO 8502-4 เมื่อเกิดปัญหากับสารเคลือบก่อนเวลาอันควร ข้อมูลชุดแรกที่ลูกค้ามักขอดูคือบันทึกการตรวจสอบนี้
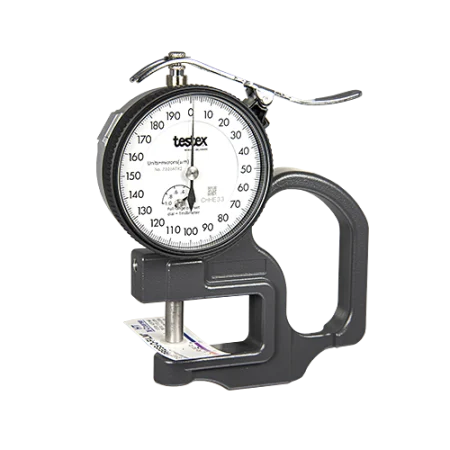
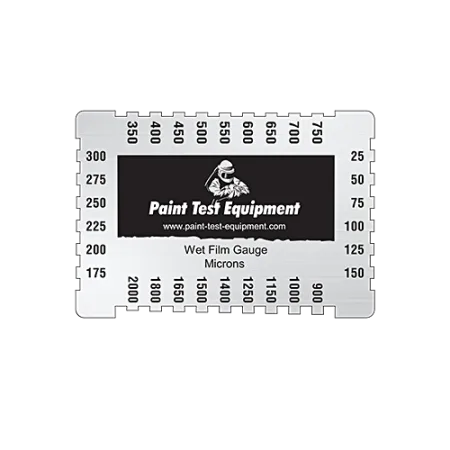
บางเกินไปก็ล้มเหลว หนาเกินไปก็แตกร้าว การควบคุมคือหัวใจสำคัญ
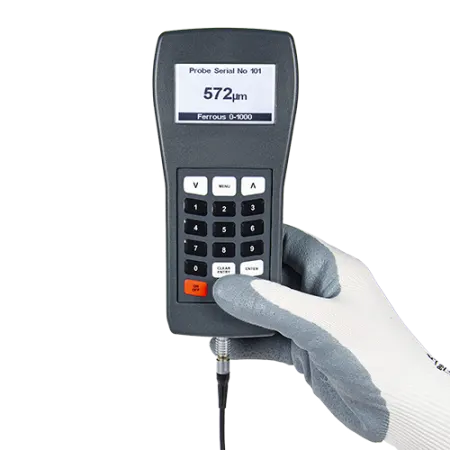
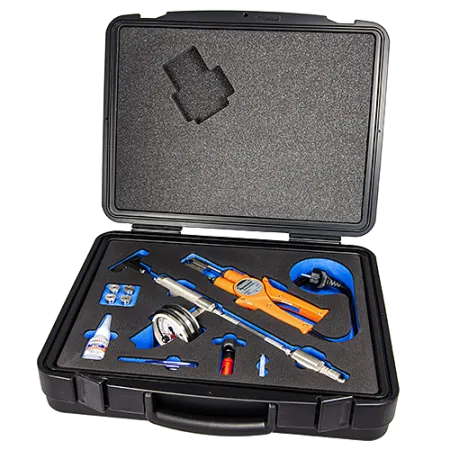
ระบบเคลือบป้องกันได้รับการออกแบบให้ทำงานได้อย่างมีประสิทธิภาพภายในช่วงความหนาที่กำหนด หากบางเกินไป การป้องกันการกัดกร่อนจะไม่เพียงพอ
แต่หากหนาเกินไป อาจเกิดการแตกร้าว การยึดเกาะระหว่างชั้นที่ไม่สมบูรณ์ หรือระยะเวลาการแห้งตัวที่ยาวนานกว่ากำหนด
การตรวจสอบทั้งระหว่างการเคลือบและหลังการบ่มสีจึงเป็นสิ่งจำเป็น
ต้องการความช่วยเหลือในการอ่านผลของคุณหรือไม่
ข้อมูลจากการตรวจสอบจะมีประโยชน์ก็ต่อเมื่อคุณรู้วิธีที่จะนำไปใช้ดำเนินการเท่านั้น ทีมงานของเราพร้อมให้การสนับสนุนคุณในการตีความผลการวัดค่า ทำความเข้าใจข้อกำหนดด้านการปฏิบัติตามมาตรฐาน และช่วยให้คุณตัดสินใจได้อย่างถูกต้องเหมาะสมในทุกขั้นตอนการทำงาน ตั้งแต่การลงสีชั้นแรกไปจนถึงการลงนามรับรองงานขั้นสุดท้าย
Contact Us
Contact Form
Need advice or a custom quote for your abrasive needs? Fill in the form below, and our experts will contact you shortly.
Frequently Asked Questions
Wet Film Thickness และ Dry Film Thickness แตกต่างกันอย่างไร?
ความหนาฟิล์มเปียก (Wet Film Thickness) วัดทันทีหลังการทาหรือพ่นสารเคลือบ ในขณะที่ยังสามารถแก้ไขความหนาของสารเคลือบได้ ส่วนความหนาฟิล์มแห้ง (Dry Film Thickness) วัดหลังจากสารเคลือบแห้งและแข็งตัวแล้ว และเป็นค่าที่ใช้ตรวจสอบเทียบกับข้อกำหนดของงาน โดยค่าความหนาฟิล์มแห้งจะต่ำกว่าความหนาฟิล์มเปียกเสมอ เนื่องจากตัวทำละลายระเหยออกไป ทั้งสองวิธีอยู่ภายใต้มาตรฐาน ISO 2808
Holiday Test คืออะไร และต้องตรวจสอบเมื่อใด?
Holiday Test คือการใช้แรงดันไฟฟ้าสูงกับฟิล์มเคลือบเพื่อค้นหารูเข็ม รอยรั่ว จุดที่มีความหนาไม่เพียงพอ และจุดที่ฟิล์มเคลือบไม่ต่อเนื่อง ซึ่งไม่สามารถมองเห็นได้ด้วยตาเปล่า โดยทั่วไปจำเป็นต้องตรวจสอบกับถัง ท่อ และอุปกรณ์ที่ต้องใช้งานในสภาวะแช่อยู่ในของเหลวหรือฝังอยู่ใต้ดิน และควรดำเนินการหลังจากสารเคลือบแห้งและแข็งตัวแล้ว และผ่านการตรวจสอบความหนาตามข้อกำหนดเรียบร้อยแล้ว
จะทราบได้อย่างไรว่าพื้นผิวสะอาดเพียงพอสำหรับการเคลือบผิว?
การตรวจสอบด้วยสายตาเพียงอย่างเดียวไม่เพียงพอ ฝุ่นบนพื้นผิวควรได้รับการประเมินตามมาตรฐาน ISO 8502-3 โดยใช้เทปไวต่อแรงกด (Pressure-Sensitive Tape) และตารางอ้างอิง ส่วนเกลือที่ละลายน้ำได้สามารถตรวจวัดด้วยวิธี Bresle ตามมาตรฐาน ISO 8502-6 ซึ่งให้ค่าการนำไฟฟ้าที่สามารถนำไปเปรียบเทียบกับค่าขีดจำกัดที่ระบุไว้ในข้อกำหนดของโครงการ
ก่อนการเคลือบต้องมีความหยาบของพื้นผิวเท่าใด?
ผู้ผลิตสารเคลือบจะเป็นผู้กำหนดช่วงค่าที่เหมาะสม โดยทั่วไปสำหรับระบบเคลือบป้องกันในงานอุตสาหกรรมจะอยู่ที่ประมาณ 40–100 ไมครอน สามารถตรวจสอบโปรไฟล์ผิวโดยเปรียบเทียบกับเครื่องมาตรฐานอ้างอิงตาม ISO 8503 เพื่อระบุระดับ หรือใช้ Replica Tape ร่วมกับเกจวัดเมื่อจำเป็นต้องบันทึกค่าเป็นตัวเลข
ควรสอบเทียบเครื่องวัดความหนาสารเคลือบบ่อยแค่ไหน?
ควรตรวจสอบค่า Zero และตรวจยืนยันความถูกต้องด้วยแผ่นฟอยล์สำหรับสอบเทียบ (Calibration Foils) ก่อนเริ่มงานทุกกะ และทุกครั้งที่มีการเปลี่ยนหัววัด โดยทั่วไปควรมีใบรับรองการสอบเทียบอย่างเป็นทางการอย่างน้อยปีละหนึ่งครั้ง หรือตามความถี่ที่ระบุไว้ในข้อกำหนดของโครงการ ควรเก็บใบรับรองไว้เพื่อใช้ประกอบรายงานการตรวจสอบ
Paint Thickness Gauge และ Coating Thickness Gauge แตกต่างกันอย่างไร?
โดยพื้นฐานแล้ว เครื่องมือทั้งสองประเภทใช้สำหรับวัดสิ่งเดียวกัน คำว่า Paint Thickness Gauge มักใช้กับฟิล์มสีหรือสารเคลือบตกแต่งที่มีความหนาไม่มาก ขณะที่ Coating Thickness Gauge เป็นคำที่ใช้กันทั่วไปในข้อกำหนดงานอุตสาหกรรมสำหรับระบบเคลือบป้องกัน สิ่งสำคัญคือประเภทของหัววัด เช่น การวัดแบบ Magnetic Induction สำหรับเหล็ก การวัดแบบ Eddy Current สำหรับอะลูมิเนียมและวัสดุฐานที่ไม่ใช่โลหะกลุ่ม Ferrous หรือหัววัดแบบผสมที่สามารถวัดได้ทั้งสองประเภท